Artykuł sponsorowany
Jak przygotować specyfikację systemu znakowania, żeby projekt pasował do linii i danych produkcyjnych
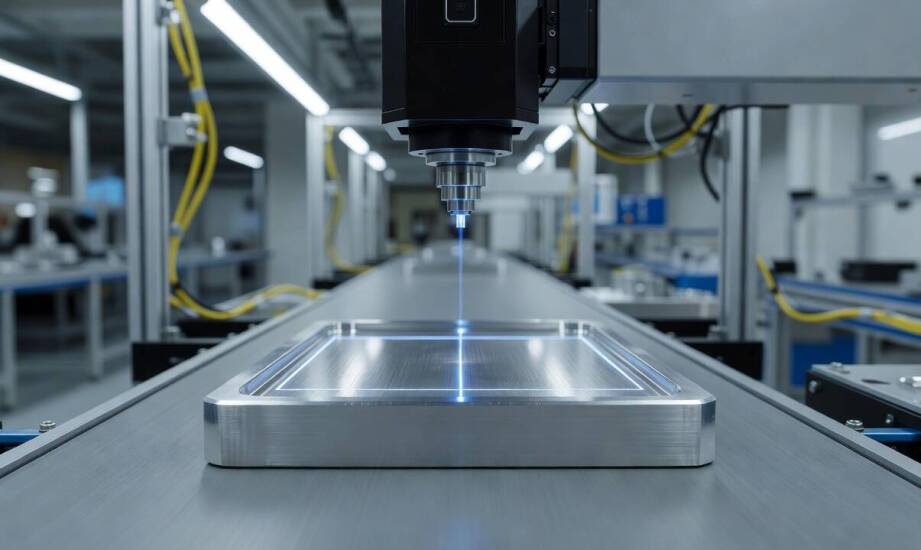
Zakład produkcyjny planujący wdrożenie trwałego znakowania elementów staje przed zadaniem zintegrowania nowych urządzeń z istniejącą infrastrukturą. Decyzja o zakupie sprzętu bez uprzedniego zebrania szczegółowych wymagań procesu zazwyczaj prowadzi do problemów komunikacyjnych na styku maszyny i systemu nadrzędnego. Właściwe przygotowanie specyfikacji pozwala uniknąć sytuacji, w której zainstalowane stanowisko spowalnia cykl wytwórczy lub generuje nieczytelne kody. Inżynierowie muszą przeanalizować nie tylko fizyczne parametry samego detalu, ale także architekturę przesyłu danych oraz warunki panujące na hali. Kompleksowe podejście do tematu obejmuje współpracę działów technologii, utrzymania ruchu oraz IT. Dopiero precyzyjne zebranie wytycznych ze wszystkich tych obszarów umożliwia stworzenie rzetelnego punktu wyjścia do rozmów z integratorem.
Przeczytaj również: Żywność tradycyjna polskim znakiem firmowym
Jakie parametry techniczne należy określić przed wdrożeniem?
Pierwszym krokiem przy opracowywaniu założeń projektu jest dokładna analiza materiału, z którego wykonano detal. Właściwości fizykochemiczne powierzchni bezpośrednio warunkują dobór technologii nanoszenia znaku. Komponenty stalowe oraz aluminiowe wymagają zastosowania laserów typu fiber lub urządzeń mikropunktowych, które sprawnie radzą sobie z twardą strukturą surowca. Tworzywa sztuczne i delikatne stopy reagują inaczej, dlatego w ich przypadku częściej dobiera się źródła UV, zapobiegając nadmiernemu nadtopieniu lub przepaleniu materiału.
Przeczytaj również: Rola spedycji
Kolejny kluczowy element to rzeczywiste tempo pracy linii produkcyjnej. Czas dostępny na wygenerowanie i wygrawerowanie informacji musi zostać określony z dokładnością do ułamków sekund. Szybkie linie montażowe wymuszają znakowanie w locie, bez konieczności fizycznego zatrzymywania taśmy transportowej. W takich aplikacjach prędkości skanowania wiązki mogą sięgać nawet 10 000 milimetrów na sekundę, co wymaga idealnego zgrania optyki maszyny z prędkością przesuwu detalu.
Przeczytaj również: Rynek prefabrykatów, czyli ważne surowce
Równie istotna pozostaje kwestia czytelności kodu oraz warunków otoczenia. Projekt musi uwzględniać minimalny rozmiar znaku i wymagany kontrast, by zakładowe systemy wizyjne poprawnie interpretowały gęste symbole Data Matrix. Dział utrzymania ruchu powinien zdefiniować środowisko pracy, opisując poziom zapylenia, występowanie wibracji czy obecność agresywnych oparów chemicznych. Dopuszczalny zakres temperatury i wilgotności zależy od specyfikacji konkretnej maszyny oraz charakterystyki danej hali produkcyjnej, dlatego nie da się przyjąć uniwersalnych widełek dla każdego zakładu. Precyzyjnie dobrane pod wytyczne systemy znakujące zachowują stabilność operacyjną właśnie dzięki uwzględnieniu tych zmiennych już na etapie planowania obudowy i chłodzenia głowic.
Wymagania branżowe a konfiguracja identyfikowalności produkcji
Nowoczesna identyfikowalność wykracza daleko poza sam fizyczny proces żłobienia czy wypalania numeru seryjnego. Pełny cykl obejmuje wygenerowanie ciągu znaków, jego poprawne naniesienie, automatyczną weryfikację jakości odczytu przez kamery przemysłowe oraz przesłanie wyniku z powrotem do bazy MES lub ERP. Taki obieg informacji gwarantuje, że wadliwy komponent nie opuści stanowiska montażowego bez odpowiedniego statusu w systemie informatycznym fabryki.
Wymagania dotyczące poziomu szczegółowości śledzenia różnią się w zależności od docelowego sektora gospodarki. Standardy zarządzania jakością, takie jak IATF 16949 w motoryzacji czy AS9100 w lotnictwie, nakładają surowe ramy dla bezpieczeństwa i nadzoru nad komponentami krytycznymi. Głębokość identyfikowalności, zasady konfiguracji sprzętu oraz wymóg przechowywania danych przez określony czas zależą od konkretnego programu produkcyjnego i wytycznych danego klienta OEM. Niektóre wieloletnie kontrakty wymuszają archiwizację logów maszynowych przez dekady, inne zaś skupiają się wyłącznie na natychmiastowej eliminacji defektów w bieżącym cyklu. Branża elektroniczna kładzie natomiast nacisk na standard IPC-1782, koncentrując się na śledzeniu gwarancyjnym obwodów drukowanych oraz walce z fałszowaniem podzespołów.
Odpowiadając na te zróżnicowane procedury przemysłowe, firma Taksi Engineering projektuje kompletne rozwiązania zintegrowane. Wdrażane stanowiska łączą zaawansowane urządzenia laserowe i mechaniczne z dedykowanym sterowaniem PLC oraz przemysłowymi protokołami komunikacyjnymi. Dopasowanie warstwy sprzętowej i programowej do indywidualnych procedur zakładu pozwala płynnie rejestrować historię każdej wyprodukowanej części.
Rzetelnie przygotowana specyfikacja techniczna stanowi fundament udanej integracji stanowiska z ciągiem technologicznym. Dokładne opisanie właściwości materiałów, restrykcyjnych czasów cyklu oraz wymagań dotyczących obiegu danych w sieci diametralnie obniża ryzyko problemów wdrożeniowych. Przedsiębiorstwa inwestujące zasoby w analizę własnego procesu na wczesnym etapie unikają późniejszych, kosztownych modyfikacji sprzętu i nieplanowanych przestojów maszyny. Przemyślany dobór technologii gwarantuje ostatecznie czytelność oznaczeń i pełną zgodność procesu z rygorystycznymi normami narzucanymi przez audytorów.
Kategorie artykułów
Polecane artykuły

Czym jest strefa komfortu?

W jaki sposób doświetlić poddasze?

Zakupione buty przez Internet - oddać, czy nie
